

マニホールドの図面で、ある面の横に「32」と記されています。粗さの指示か、単位は何か、上限値かを確認しなければ見積もれません。指定がシール面だけなら、ブロックの他の面は通常の加工肌でよい場合があります。この区別は工程設計と検査費に影響します。
パラメータと単位を一緒に読む
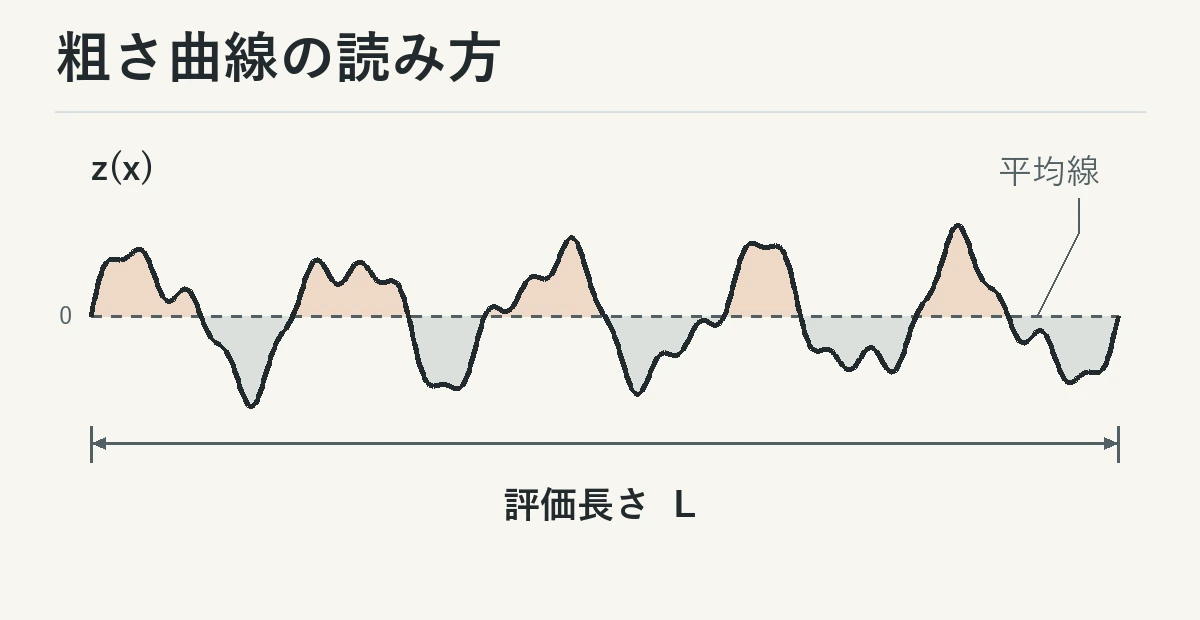
Raは、測定した粗さ曲線の平均線からの偏差の絶対値を算術平均した値で、測定経路上の表面を表します。Rzは山と谷の高さに基づく別のパラメータです。幅の狭い引っかき傷と広く浅い凹凸は両者に異なる影響を与えます。RaからRzへ一律に換算できる係数はありません。表を使う前に規格とパラメータを確認します。
1マイクロインチは0.0254マイクロメートルです。表では同じRaを両方の単位で表し、最終列にはよく使われる丸めた参考値を示します。丸めによって限界値に差が出る場合もあるため、合否判定には図面の数値と単位を用います。
| Ra(µin) | Raの正確な換算値(µm) | 丸めた参考値(µm) |
|---|---|---|
| 125 | 3.175 | 3.2 |
| 63 | 1.6002 | 1.6 |
| 32 | 0.8128 | 0.8 |
| 16 | 0.4064 | 0.4 |
| 8 | 0.2032 | 0.2 |
対象面を加工先に明示する
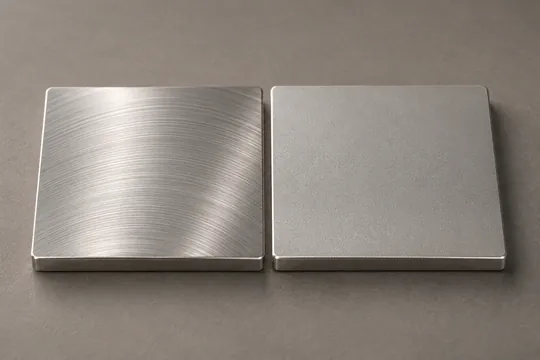
2D図面に管理対象面を示し、どの工程で検査するか記載します。コーティングする穴は処理後の面が対象になる場合があり、マスキングする合わせ面は機械加工面で測る場合があります。外観が重要なカバーでは見本と観察条件を取り決めます。同じRaでも工具目の違いで見え方が変わります。
保液、密封、摺動が重要な場合、加工目の向きは平均的な高さと同様に重要です。機能上必要な加工目の方向を記し、別のパラメータや個別の傷判定基準が必要かを設計者に確認します。対象面を絞って指定すれば、無関係な面の検査を増やさずに済みます。
測定方法を事前に合意する
適用する図面規格と版を記載します。部品仕様や顧客仕様が要求する場合は、フィルタの設定、評価長さ、測定方向、測定箇所を記録します。狭いランドや奥まった面では、触針に必要な走査距離が取れるかを確認します。発注前に測定方法を合意し、元の要求からの変更は承認内容を記録します。
見積依頼の記載例
「添付図のA面は最終加工後のRa上限0.8 µmで見積もってください。カバーの他の部分をコーティングする際はA面をマスキングしてください。測定予定箇所と、初品の粗さ測定結果を提出できるかをお知らせください。」実際の検査要求と参照図面を添え、技術担当と購買担当が同じ範囲を評価できるようにします。
Raを満たしていても目立つ傷が残ることはあるか
切削加工の表面粗さ表は粗さの値を読むためのものです。意匠カバーの一部に傷があれば、別の場所で測った粗さが図面どおりでも、傷の合否は別途判断します。
意匠範囲を図示し、傷の許容基準または承認済みの外観見本を指定してください。粗さの測定箇所も記録すると、数値と外観をそれぞれ確認できます。
関連する材料と加工サービス
技術資料
図面に記載する表面性状規格
ASME は B46.1-2019 を2026年に再確認した版として掲載しています。粗さ、うねり、加工目の方向はそれぞれ異なる評価対象です。ISO 21920-1 は輪郭曲線方式による表面性状の図示方法を規定しています。発注先が変わる際も規格と版を明記します。
シール当たり面と隣接する外観面は、同じ Ra 指示でも必要な測定箇所が異なります。機能面の範囲、必要に応じて加工目の向き、測定子を当てられる方向を指定してください。
機能面の見積り条件
Ra の単位、適用規格、相手部品を示し、コーティング前後のどちらで判定するかを明記してください。加工と仕上げの工程を併せて検討できます。
よくある質問
- 125マイクロインチRaは何マイクロメートルですか?
- 125 µinは3.175 µmで、通常は約3.2 µmと表します。図面では判定を支配する単位、パラメータ、限度を維持します。
- Raが合格でも傷で不合格になることはありますか?
- あります。Raは所定長さの輪郭偏差の絶対値を平均した量です。局所傷については外観管理範囲と見本を別に決めます。
- Raを指定すると加工法も決まりますか?
- Raが規定するのは表面のパラメータです。必要な筋目方向、皮膜、必須工程、測定位置を別途示します。


 English
 German
 Spanish
 French
 Russian
 Japanese