

Un plan indique « 32 » près d’une face de bloc de distribution. Le fournisseur doit savoir s’il s’agit d’une rugosité, dans quelle unité et si cette valeur constitue une limite. L’indication peut viser seulement une portée d’étanchéité, le reste du bloc conservant ses traces d’usinage habituelles. Cette précision change la gamme de fabrication et le coût du contrôle.
Lire ensemble le paramètre et son unité
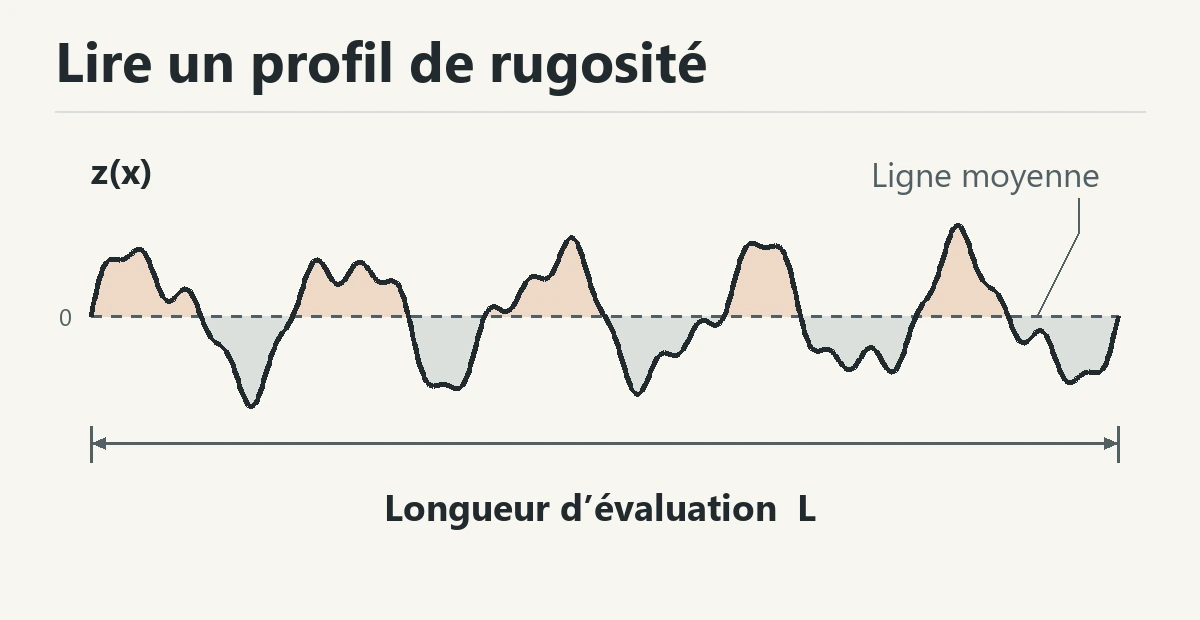
Ra est la moyenne arithmétique des valeurs absolues des écarts du profil de rugosité mesuré par rapport à sa ligne moyenne. Il décrit la surface le long de la trace mesurée. Rz est un autre paramètre, fondé sur les hauteurs des pics et des creux. Une rayure étroite et un motif large et peu profond peuvent affecter différemment ces valeurs. Il n’existe pas de facteur universel de conversion entre Ra et Rz. Vérifiez le paramètre et la spécification avant d’utiliser un tableau.
Un micropouce vaut 0,0254 micromètre. Le tableau exprime une même valeur de Ra dans les deux unités. La dernière colonne donne un repère arrondi couramment utilisé. Pour la réception, appliquez la valeur et l’unité du plan, notamment si les arrondis conduisent à des limites différentes.
| Ra (µin) | Conversion exacte du Ra (µm) | Valeur indicative arrondie (µm) |
|---|---|---|
| 125 | 3,175 | 3,2 |
| 63 | 1,6002 | 1,6 |
| 32 | 0,8128 | 0,8 |
| 16 | 0,4064 | 0,4 |
| 8 | 0,2032 | 0,2 |
Désigner la face fonctionnelle pour l’atelier
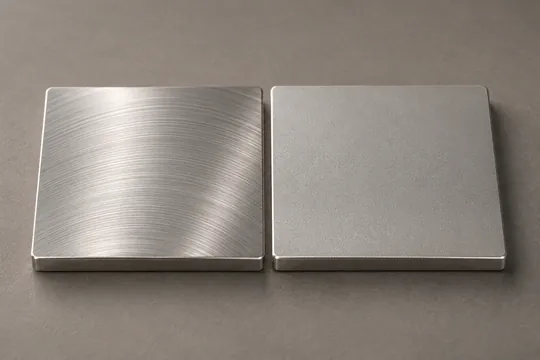
Repérez la face contrôlée sur le plan 2D et précisez le stade du contrôle. Pour un alésage revêtu, l’exigence peut porter sur la surface finie. Pour une face d’appui masquée, elle peut porter sur l’état usiné. Si l’aspect d’un couvercle est important, convenez d’un échantillon et des conditions d’observation. À Ra égal, des traces d’outil différentes donnent des aspects différents.
Pour la rétention d’un fluide, l’étanchéité ou le contact glissant, l’orientation des stries peut compter autant que leur hauteur moyenne. Précisez toute orientation fonctionnelle et demandez au concepteur si un autre paramètre ou un critère propre aux rayures est nécessaire. Limitez l’exigence à la face concernée pour éviter des contrôles superflus.
Convenir de la méthode de mesure
Référencez la norme applicable au plan et son édition. Si la spécification de la pièce ou du client l’impose, consignez le réglage du filtre, la longueur d’évaluation, la direction et les emplacements de mesure. Sur les portées étroites et surfaces en retrait, vérifiez que le palpeur dispose de la course nécessaire. Convenez de la méthode avant commande et consignez toute dérogation approuvée.
Exemple de demande de prix
« Pour la face A repérée sur le plan joint, chiffrer l’usinage avec un Ra maximal de 0,8 µm après la dernière opération. Masquer cette face lors du revêtement des autres zones du couvercle. Merci de confirmer les emplacements de mesure et la possibilité de fournir un relevé de rugosité pour la première pièce. » Joignez le plan de référence et l’exigence de contrôle réelle pour que les achats et les méthodes évaluent le même périmètre.
Une surface peut-elle respecter le Ra tout en étant rayée ?
Un tableau de rugosité en usinage aide à interpréter la valeur mesurée. Une rayure locale sur un couvercle visible doit être évaluée séparément, même si le profil relevé ailleurs respecte le plan.
Délimitez la zone d’aspect et indiquez un critère pour les rayures ou un échantillon visuel approuvé. Notez l’emplacement de la mesure pour examiner séparément la valeur de rugosité et le résultat visuel.
Matériaux et services associés
Références techniques
- Mitutoyo · Mesure de la rugosité, paramètres de profil et conditions de mesure
- NIST · Unités SI de longueur et conversion exacte des pouces en unités métriques
Quelle norme d’état de surface inscrire au plan ?
L’ASME indique que la norme B46.1-2019 a été reconduite en 2026. Elle distingue rugosité, ondulation et direction des stries. L’ISO 21920-1 traite de l’indication des états de surface par méthode du profil dans la documentation technique. Précisez la norme et son édition lors d’un changement de fournisseur.
Une portée de joint et une face d’aspect peuvent présenter le même Ra nominal avec des contrôles différents. Délimitez la zone fonctionnelle, le sens des stries si nécessaire et le passage disponible pour l’instrument.
ASME · norme B46.1 sur les états de surface
Chiffrer une face fonctionnelle
Indiquez l’unité de Ra, la norme et la pièce en contact. Précisez si la valeur est à vérifier avant ou après revêtement pour examiner ensemble usinage et finition.
Questions fréquentes
- À combien de micromètres correspondent 125 micropouces Ra ?
- 125 µin valent 3,175 µm, souvent arrondis à 3,2 µm. Conserver unité, paramètre et limite de référence sur le plan.
- Une surface conforme en Ra peut-elle présenter une rayure inacceptable ?
- Oui. Ra moyenne les écarts absolus du profil sur une longueur définie. Délimiter une zone d’aspect et convenir d’un témoin visuel pour les défauts localisés.
- Une valeur Ra impose-t-elle le procédé d’usinage ?
- Elle définit un paramètre de surface. Préciser séparément direction des stries, revêtement, procédé imposé et point de mesure.


 English
 German
 Spanish
 French
 Russian
 Japanese